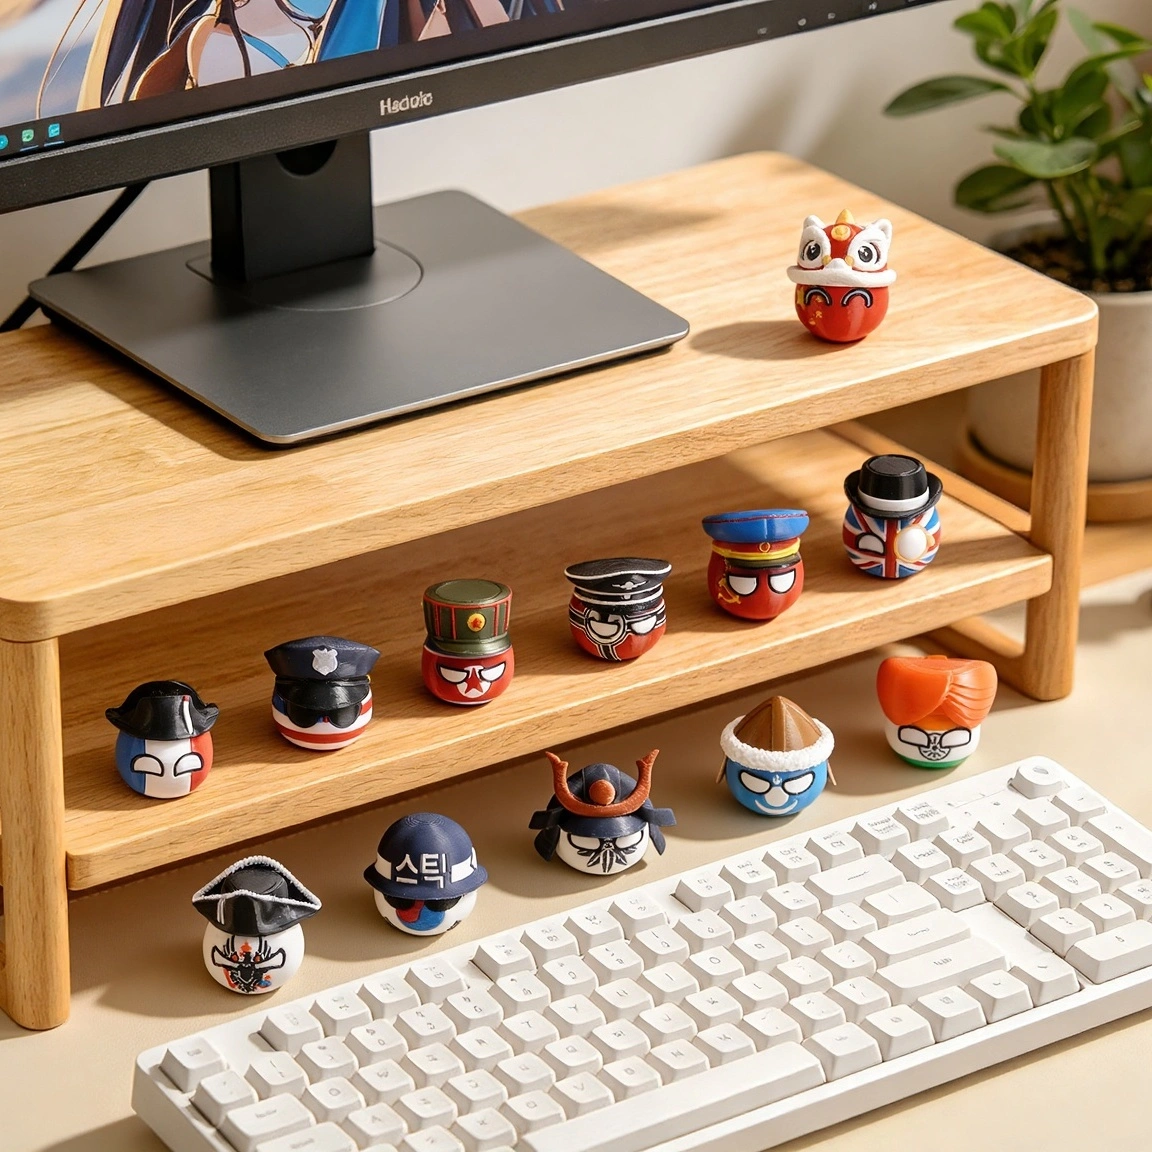
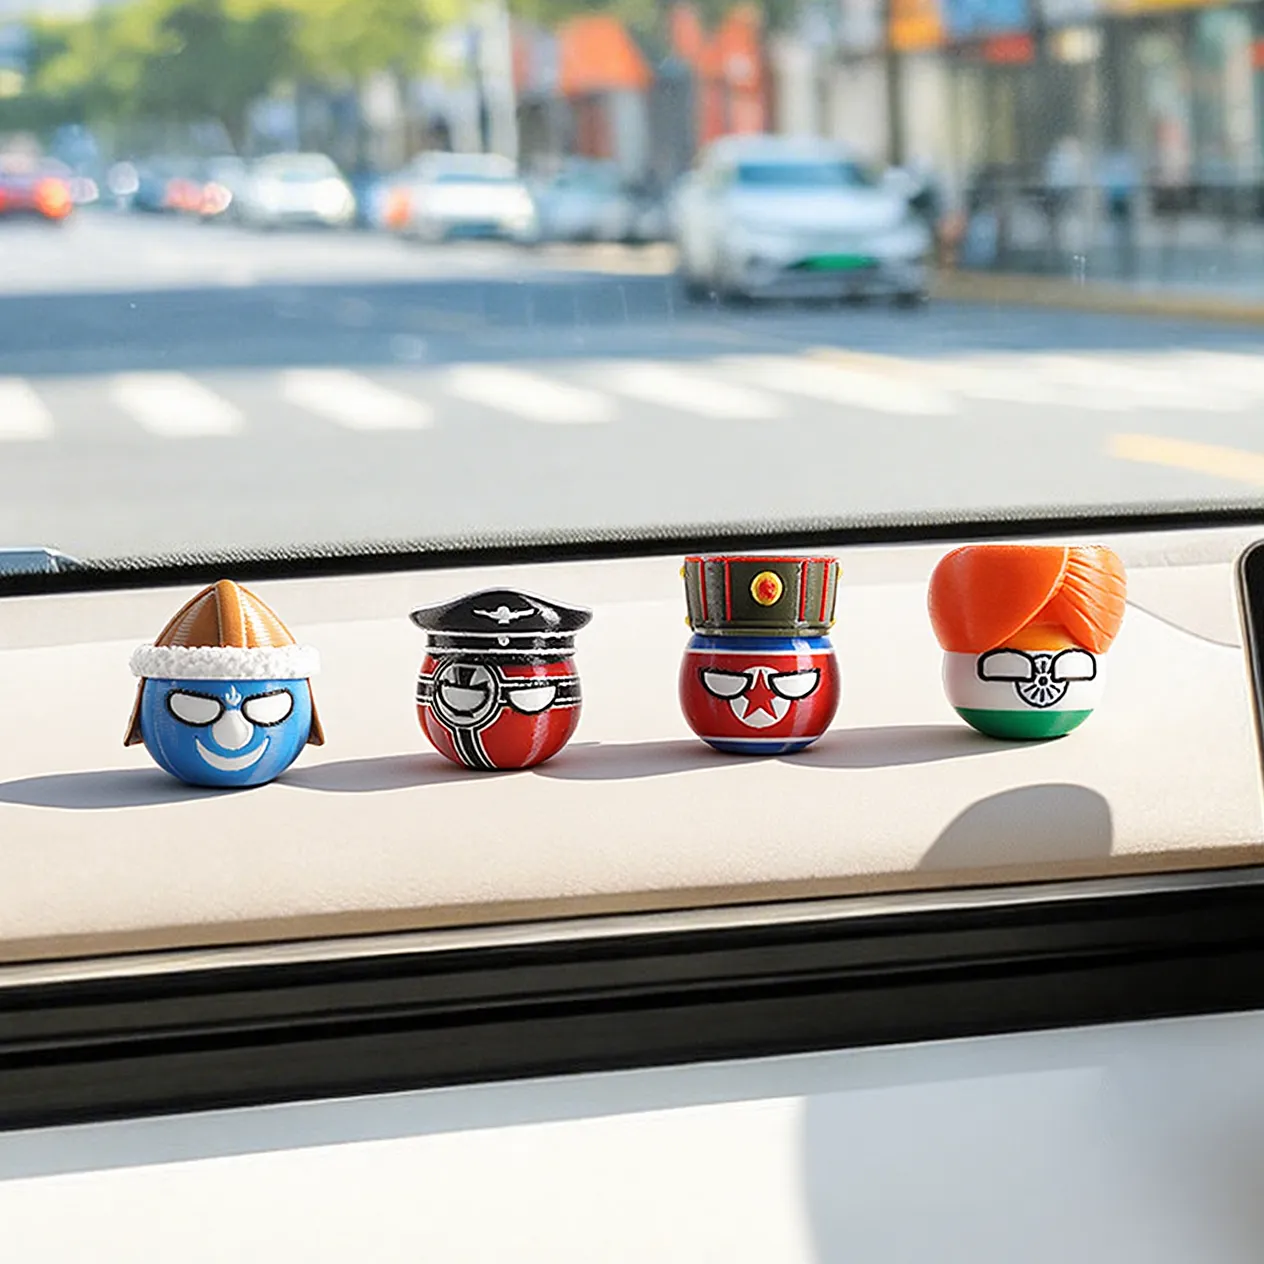
Modèles et figurines imprimés en 3D FDM
Informations sur produits
Marque:
ModMagic House
Spécifications:
Impression 3D FDM


Processus de fabrication et savoir-faire additif
Cette collection de modèles de bureau est fabriquée à l'aide de la technologie de impression 3D FDM (Fused Deposition Modeling) avancée. Ce processus de fabrication additive contrôlé par ordinateur construit des objets tridimensionnels physiques couche par couche en extrudant précisément des filaments thermoplastiques chauffés à travers une buse de petit diamètre.
Caractéristiques structurelles et visuelles:
-
Textures de couche authentiques: L'impression FDM produit naturellement des lignes de couche horizontales ultra-fines et microscopiques sur la surface du modèle. Ces lignes visibles servent de marque authentique du savoir-faire de l'impression 3D, offrant une esthétique industrielle moderne distincte qui le distingue des articles en plastique moulés par injection et produits en masse.
-
Adhérence intercouche et durabilité: En déposant le matériau dans des trajectoires thermiques continues et chevauchantes, les modèles présentent une haute intégrité structurelle et une excellente résistance à la traction le long des axes horizontaux, les rendant résistants à la manipulation standard et aux impacts mineurs.
-
Fidélité géométrique: L'extrusion mécanique automatisée garantit une haute précision et une fidélité de reproduction par rapport aux fichiers CAD numériques originaux, traduisant avec précision les géométries complexes, les courbes organiques et les angles vifs en formes physiques.
Spécifications matérielles et propriétés des polymères
Les modèles sont fabriqués à l'aide de thermoplastiques industriels premium conçus spécifiquement pour la stabilité dimensionnelle, la conservation des détails nets et la durabilité environnementale à long terme.
Attributs du matériau:
-
Résistance à la déformation thermique: Le polymère maintient son profil structurel rigide dans des températures ambiantes intérieures standard, évitant le gauchissement, le fluage ou l'affaissement pendant des expositions de plusieurs années.
-
Contrôle de la réflexion de surface: Le matériau extrudé offre une finition satiné à mate constante. Cette caractéristique de surface minimise les réflexions d'éclairage ambiant brutales, permettant à la lumière et à l'ombre d'accentuer naturellement les contours géométriques du modèle.
-
Sécurité environnementale et compositionnelle: Le filament thermoplastique choisi est non toxique, chimiquement stable et complètement inodore après traitement, ce qui le rend sûr pour un placement à long terme dans les environnements domestiques, les espaces de bureau et les vitrines fermées.
Ingénierie interne et optimisation de l'équilibre
Pour atteindre un équilibre entre le détail esthétique externe et la stabilité physique, l'architecture interne de chaque modèle est conçue structurellement plutôt que d'être imprimée en masse solide.
Matrice interne et physique:
-
Architecture de remplissage interne: L'intérieur du modèle présente une matrice de remplissage géométrique à haute efficacité (telle qu'un motif gyroïde ou en nid d'abeille). Cette configuration optimise le rapport résistance-poids, fournissant un support interne rigide tout en gérant le poids total.
-
Optimisation du centre de gravité: La distribution de la densité de remplissage interne est équilibrée stratégiquement pendant le processus de tranchage pour garantir un centre de gravité bas. Cela permet aux modèles - même ceux avec des géométries uniques ou avec le centre de gravité haut - de rester stables et solidement équilibrés sur des surfaces planes.
-
Gestion précise des surplombs: Les extensions extérieures complexes et les surplombs sont imprimés à l'aide de structures de support temporaires calibrées, garantissant des lignes de limite propres et prévenant l'affaissement du matériau pendant la phase de refroidissement rapide.
Feuille de données techniques (FDT)
| Paramètre | Spécifications et normes |
| Technologie de production | FDM (Fused Deposition Modeling) / Fabrication additive |
| Composition du matériau | Polymère thermoplastique rigide premium (mélange technique PLA/PETG) |
| Hauteur de couche standard | 0,12mm – 0,20mm (optimisé pour la définition des micro-détails) |
| Densité de remplissage interne | 10% – 20% (support structurel de matrice géométrique interne) |
| Finition de surface | Texture brute FDM non traitée (finition authentique avec lignes de couche) |
| Environnement recommandé | Exposition en intérieur; éviter les environnements dépassant 55°C (131°F) |
Lignes directrices de manipulation, de soin et d'entretien
Pour garantir l'intégrité structurelle à long terme et la préservation esthétique de votre modèle imprimé en 3D FDM, veuillez respecter les instructions techniques de soin suivantes:
-
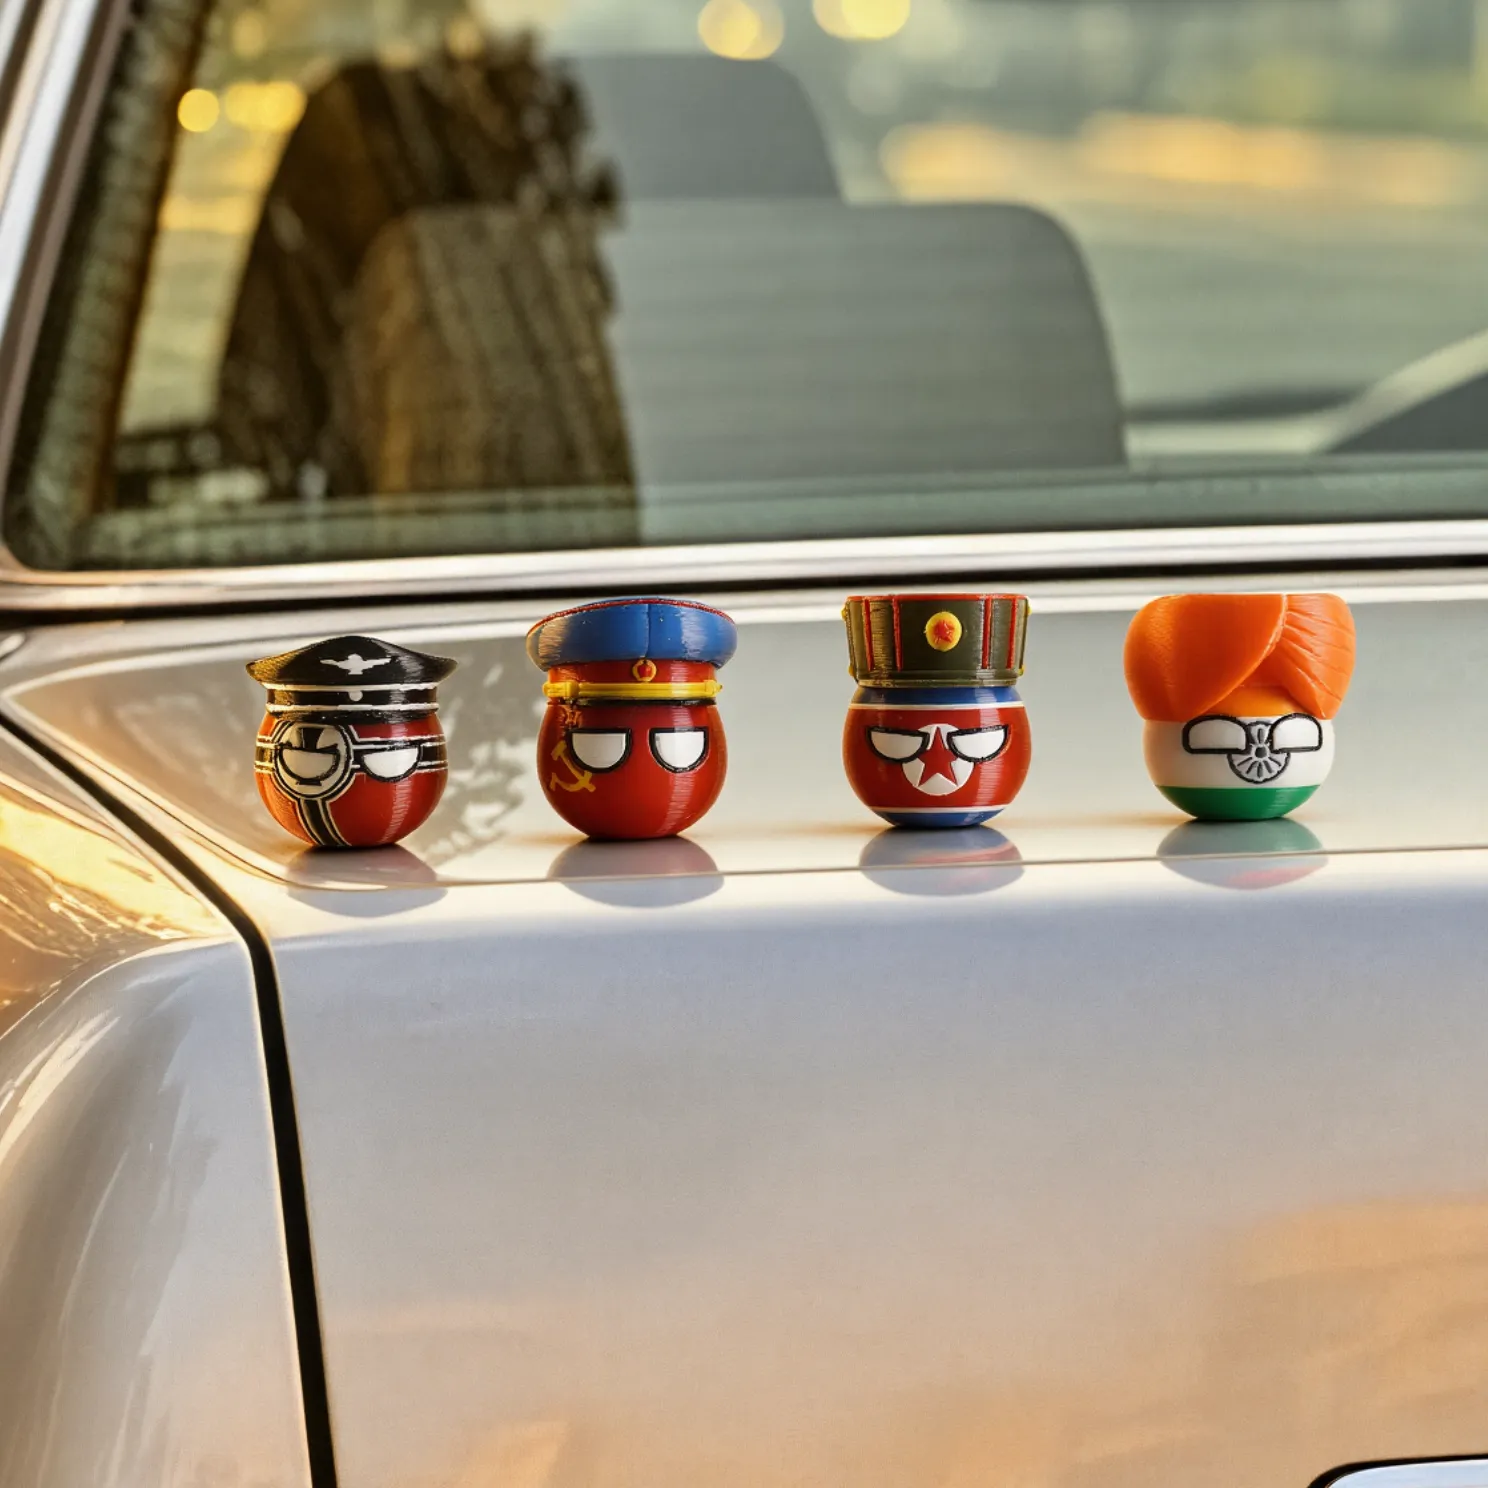
Régulation de la température: Les matériaux thermoplastiques utilisés dans l'impression FDM sont sensibles aux températures élevées. N'exposez pas les modèles à des sources de chaleur directes, à des véhicules non ventilés pendant les mois d'été, ou à un éclairage incandescent de haute puissance à courte distance, car cela peut causer une déformation thermique.
-
Exposition aux ultraviolets (UV): Une exposition prolongée et continue à la radiation ultraviolette (UV) solaire directe peut entraîner un changement graduel de couleur ou une dégradation du polymère au fil du temps. Il est recommandé d'exposer les modèles à la lumière solaire indirecte ou dans des conditions d'éclairage LED.
-
Protocoles de nettoyage: La poussière accumulée doit être enlevée à l'aide d'une brosse à poils doux et sèche ou d'air comprimé à basse pression. Ne submergez pas le modèle dans l'eau chaude ni n'utilisez de solvants chimiques agressifs (tels que l'acétone, le benzène ou l'alcool à haute concentration), car ces composés dégraderont chimiquement et dissoudront les liaisons de surface du thermoplastique.
Produits recommandés
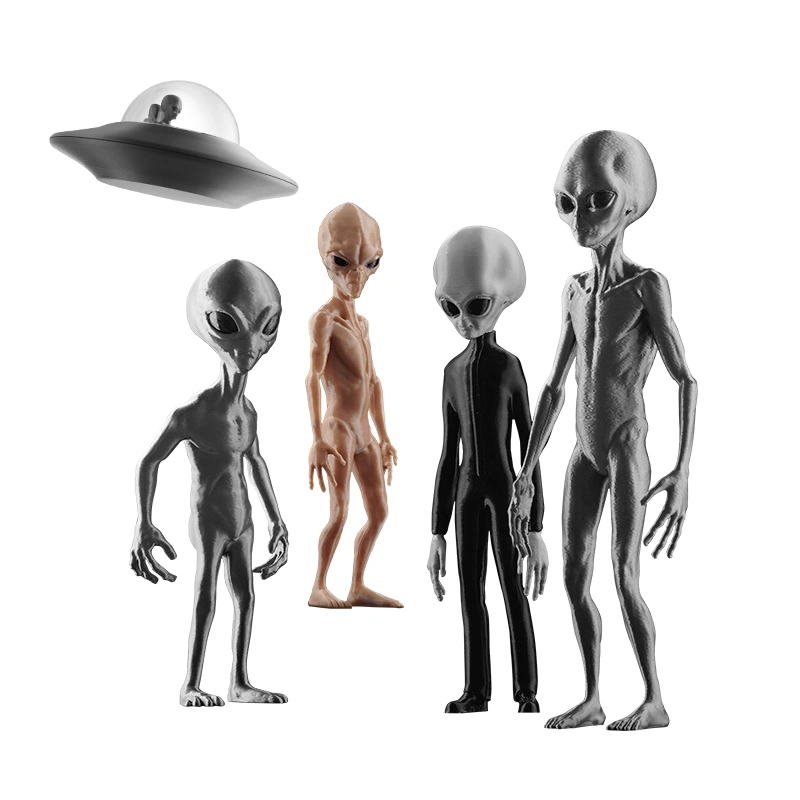
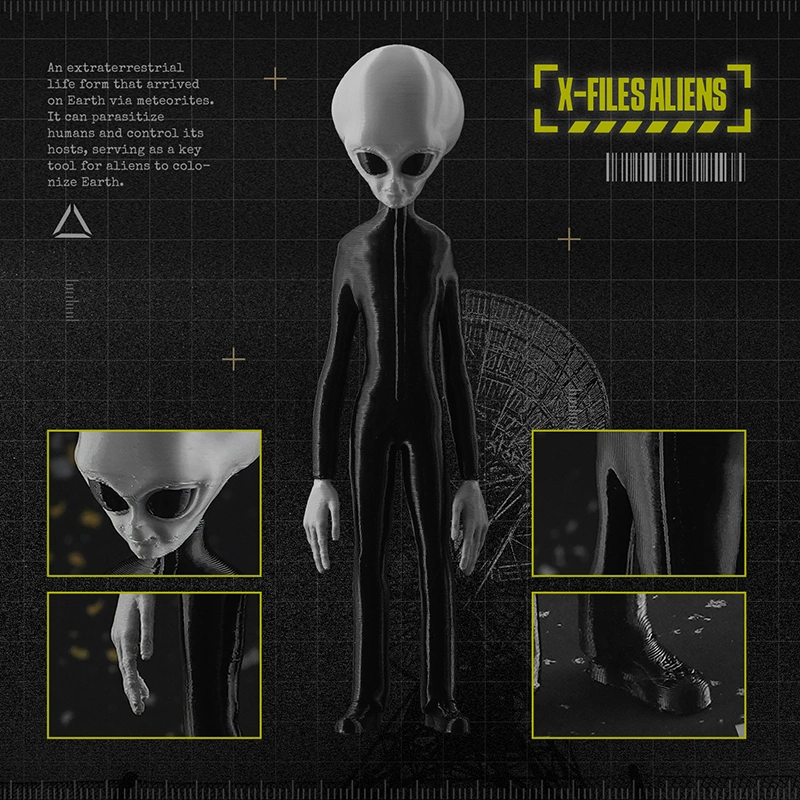
Service de Concept 2D à Modélisation 3D | Sculpture Numérique de Personnages Personnalisés
Service de modélisation de personnages 2D vers 3D professionnel et de sculpture numérique. Nous transformons des croquis, des images de référence et des concepts en fichiers STL prêts à l'impression pour des figurines d'action, des statuettes et des objets de collection.
Service de fabrication 3D personnalisée multi-matériaux en Chine | Fabrication industrielle
Service de fabrication additive 3D industrielle à la demande en Chine. Nous supportons la résine de précision, les plastiques techniques, le nylon, le métal et les matériaux flexibles pour les prototypes et la production en série.
Service de fabrication 3D tout-en-un | Figurines d'action personnalisées
Service de impression 3D en résine SLA industrielle en Chine. Solutions complètes du processus, depuis les concepts 2D et le modelage 3D jusqu'au prototypage et à la production en série pour les figurines personnalisées et les statues en résine d'anime.


